Làm thế nào để chọn đầu nối ống thủy lực phù hợp vào năm 2026?
Lựa chọn quyền ống nối thủy lực có bốn yếu tố: loại ống, áp suất vận hành, khả năng tương thích chất lỏng và liệu việc lắp ráp của bạn có cần trượt hay không. Vòng đệm không khớp là nguyên nhân hàng đầu gây ra lỗi lắp ráp ống thủy lực — ống không bị mòn, không phải phụ kiện bị lỗi — và chiếm khoảng 23% thời gian ngừng hoạt động ngoài dự kiến của hệ thống thủy lực trong môi trường công nghiệp. Việc lựa chọn ngay từ đầu sẽ giúp loại bỏ rò rỉ, ngăn chặn hiện tượng xả khí và kéo dài tuổi thọ dịch vụ lắp ráp thêm 30–50% so với các bộ phận chung hoặc được chỉ định không chính xác.
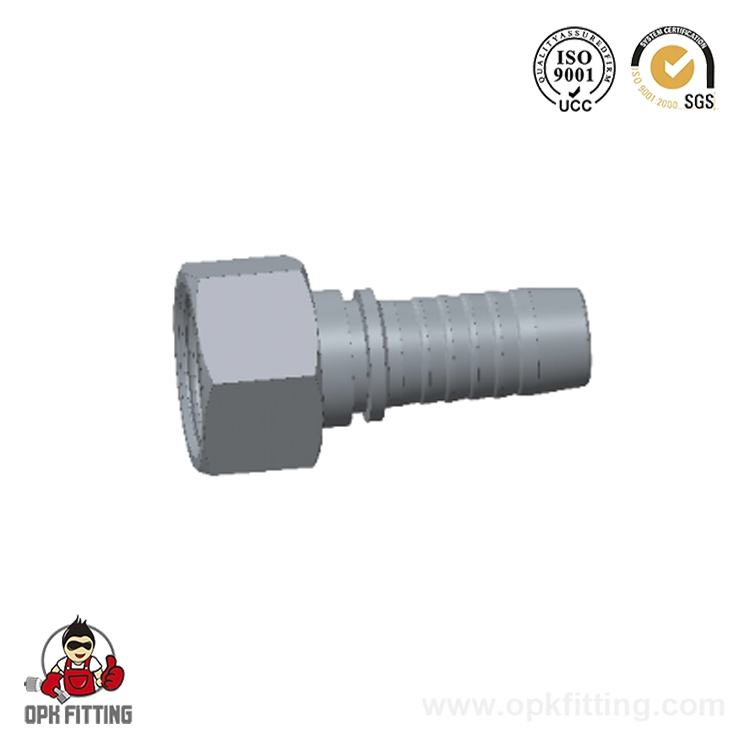
Ống thủy lực (còn gọi là Tay áo ống thủy lực ) là các vòng kim loại được uốn quanh vỏ ngoài của ống thủy lực để khóa thân ống nối bên trong thân ống. Chúng không thể thay thế cho nhau giữa các nhãn hiệu ống, kích cỡ ống hoặc dòng phụ kiện. Hướng dẫn này trình bày từng biến số lựa chọn — vật liệu, tiêu chuẩn, kích thước, thông số kỹ thuật uốn và ứng dụng — để giúp các kỹ sư, nhóm thu mua và chuyên gia bảo trì đưa ra quyết định sáng suốt vào năm 2026.
Đầu nối ống thủy lực là gì và nó hoạt động như thế nào?
A ống nối thủy lực là một ống bọc hình trụ được gia công chính xác đặt trên đầu ống trước khi uốn. Trong quá trình uốn, một bộ khuôn trong máy uốn thủy lực sẽ nén ống sắt xuyên tâm vào trong, đồng thời nén vỏ ngoài của ống, các lớp bện gia cố hoặc xoắn ốc và ống bên trong xung quanh thân có gai hoặc răng cưa của khớp nối. Sự can thiệp cơ học dẫn đến tạo ra một vòng đệm áp suất cao, không rò rỉ mà không cần chất kết dính, kẹp hoặc hàn.
Nguyên lý làm việc phụ thuộc vào biến dạng dẻo được kiểm soát. Khi thành ống nối sụp xuống dưới áp lực uốn - thường là 40–120 tấn lực tùy thuộc vào kích thước ống - nó sẽ truyền tải trọng nén đều khắp chu vi ống. Độ nén đồng nhất này là điểm khác biệt giữa tổ hợp gấp mép chất lượng tại nhà máy với kết nối kẹp được chế tạo tại hiện trường. Xếp hạng áp suất nổ trên các cụm được uốn đúng cách luôn đạt 4× áp suất làm việc tối đa (theo SAE J517), trong khi các lựa chọn thay thế kiểu kẹp hiếm khi vượt quá 2–2,5× hệ số an toàn.
Hình 1: So sánh hệ số an toàn từ áp suất nổ đến áp suất làm việc giữa các phương pháp kết cuối ống. Các ống nối ống thủy lực được uốn đúng cách sẽ đạt được tỷ lệ an toàn cao nhất là 4:1, đáp ứng các yêu cầu của SAE J517. Ưu điểm này được thể hiện rõ nhất trong các ứng dụng chu kỳ cao và áp suất cao, trong đó các giải pháp thay thế có thể tái sử dụng hoặc loại kẹp gây ra rủi ro hỏng hóc không thể chấp nhận được.
Hình dạng của ống nối — đường kính trong, độ dày thành và chiều dài — được thiết kế như một bộ khớp với một loạt kết cấu và khớp nối ống cụ thể. Việc trộn các bộ phận từ các bộ phù hợp khác nhau, ngay cả khi chúng có vẻ giống nhau về kích thước, sẽ tạo ra hình dạng uốn không kiểm soát được, làm ảnh hưởng đến cả độ bền kéo và khả năng duy trì áp suất. Đây là lý do tại sao mọi người đáng tin cậy Nhà sản xuất Ferrule thủy lực cung cấp các bảng thông số kỹ thuật uốn thay vì biểu đồ kích thước chung.
Các loại vòng đai ống thủy lực: Skive và Non-Skive
Cách phân loại cơ bản nhất trong ống nối thủy lực lựa chọn là liệu việc lắp ráp có cần trượt hay không - tháo vỏ ngoài của ống trước khi lắp khớp nối. Sự khác biệt này chi phối thời gian lắp ráp, các yêu cầu về dụng cụ và cấu trúc ống cho phép đối với từng loại ống nối.
Skive Ferrules
Vòng đệm trượt yêu cầu vỏ ngoài của ống phải được rút lại một khoảng chiều dài xác định - thường là 10–25 mm tùy thuộc vào đường kính ống - để lộ dây bện hoặc cốt thép xoắn ốc trước khi lắp khớp nối. Sau đó, ống nối sẽ uốn trực tiếp vào phần cốt thép lộ ra ngoài, mang lại sự tiếp xúc cơ học tối đa. Cách tiếp cận này là tiêu chuẩn cho Lắp ráp ống thủy lực trong các ứng dụng áp suất cao (trên 400 bar) và là bắt buộc đối với một số cấu trúc ống xoắn ốc đa năng SAE 100R12 và R13. Sự đánh đổi là thời gian lắp ráp: quá trình trượt mất thêm 2–4 phút cho mỗi đầu lắp ráp và yêu cầu một công cụ trượt chuyên dụng được hiệu chỉnh cho độ dày thành ống cụ thể.
Ferrules không trượt
Ferrules không Skive được thiết kế để uốn cong trên vỏ ngoài ống còn nguyên vẹn, loại bỏ hoàn toàn bước trượt. Thân lắp có các răng cưa hoặc ngạnh hung hãn xuyên qua lớp vỏ và vào phần gia cố trong quá trình uốn. Vòng đệm không trượt chiếm phần lớn công việc lắp ráp tại hiện trường vì chúng giảm thời gian lắp ráp từ 30–40% và yêu cầu ít kỹ năng vận hành hơn. Chúng được xác nhận đầy đủ về áp suất lên tới 420 bar trên các kết cấu ống thích hợp và là lựa chọn ưu tiên cho các loại ống SAE 100R1, R2, R16 và R17.
Thuộc tính
Skive Ferrule
Ferrule không trượt
Thời gian chuẩn bị lắp ráp
2–4 phút mỗi đầu
Không cần chuẩn bị thêm
Khả năng áp suất tối đa
Lên đến 700 thanh
Lên đến 420 thanh
Yêu cầu kỹ năng vận hành
Cao hơn
Hạ xuống
Các loại ống điển hình
R9, R12, R13, R15
R1, R2, R16, R17
Sự phù hợp lắp ráp hiện trường
Trung bình
Tuyệt vời
Bảng 1: Sự khác biệt chính giữa các loại ống nối ống thủy lực trượt và không trượt.
Vật liệu Ferrule thủy lực: Thép carbon, thép không gỉ và hơn thế nữa
Lựa chọn vật liệu cho Ferrules uốn thủy lực được điều khiển bởi ba yếu tố: độ ăn mòn của môi trường vận hành, khả năng tương thích của chất lỏng trong quy trình và phạm vi nhiệt độ. Sử dụng sai vật liệu trong môi trường biển hoặc hóa chất ăn mòn có thể làm giảm tuổi thọ của ống sắt từ nhiều năm xuống vài tuần.
Thép Carbon (mạ kẽm hoặc niken): Sự lựa chọn tiêu chuẩn cho các ứng dụng thủy lực công nghiệp và di động. Mạ kẽm mang lại khả năng chống phun muối lên tới khoảng 200 giờ (theo tiêu chuẩn ASTM B117); mạ niken kéo dài thời gian này lên 500 giờ. Thích hợp cho nhiệt độ vận hành từ -40°C đến 120°C với chất lỏng gốc dầu mỏ.
Ferrules thủy lực inox (304/316L): Cần thiết cho môi trường biển, chế biến thực phẩm và đồ uống, xử lý hóa chất và các ứng dụng ngoài khơi. Ferrules thủy lực bằng thép không gỉ ở cấp 316L chịu được nồng độ clorua lên tới 200 ppm mà không bị ăn mòn rỗ và được đánh giá để sử dụng liên tục ở nhiệt độ lên tới 200°C. Chi phí cao hơn so với thép cacbon thường là 2,5–4 ×, nhưng khoảng thời gian sử dụng kéo dài trong môi trường ăn mòn nhiều hơn mức bù đắp.
Đồng thau: Được sử dụng trong hệ thống khí nén và nước áp suất thấp (thường dưới 50 bar). Ống nối bằng đồng thau không được khuyến khích sử dụng cho các ứng dụng thủy lực áp suất cao do độ bền kéo thấp hơn (khoảng 380 MPa so với 600 MPa đối với thép cacbon).
Thép không gỉ song công (2205): Được chỉ định cho môi trường dưới biển và môi trường có hàm lượng clorua cao khi tiêu chuẩn 316L là không đủ. Cung cấp gấp 2 lần cường độ chảy của 316L với khả năng chống ăn mòn tương đương, cho phép các phần tường mỏng hơn mà không làm giảm mức áp suất.
Hình 2: Radar hiệu suất so sánh ống nối thủy lực bằng thép cacbon và thép không gỉ 316L theo năm tiêu chí. Thép không gỉ chiếm ưu thế về khả năng chống ăn mòn, phạm vi nhiệt độ và khả năng tương thích hóa học, trong khi thép carbon mang lại hiệu quả chi phí tốt hơn và độ bền kéo tương đương. Sự lựa chọn giữa chúng phải được xác định bởi môi trường dịch vụ, chứ không chỉ bởi chi phí vật liệu trả trước.
Tiêu chuẩn SAE và DIN: Tìm hiểu Khung thông số kỹ thuật
Thông số kỹ thuật của ống thủy lực và ống sắt được quản lý bởi hai cơ quan tiêu chuẩn quốc tế thống trị: SAE International (Hiệp hội kỹ sư ô tô) và DIN (Deutsches Institut für Normung). Các tiêu chuẩn này không chỉ xác định kích thước ống nối mà còn xác định toàn bộ hệ thống lắp ráp - kết cấu ống, định mức áp suất, đường kính uốn và các yêu cầu về lực kéo. Việc chỉ định một ống nối nằm ngoài tiêu chuẩn đã được xác nhận của nó là một quyết định kỹ thuật làm mất hiệu lực chứng nhận hiệu suất của tổ hợp.
Các tiêu chuẩn chính liên quan đến Phụ kiện ống thủy lực và lựa chọn ferrule bao gồm:
SAE J516: Bao gồm các phụ kiện ống thủy lực, bao gồm dung sai kích thước và các yêu cầu về áp suất bằng chứng cho các cụm lắp ráp kiểu uốn lên đến 420 bar.
SAE J517: Chỉ định các loại ống thủy lực (100R1 đến 100R19), cấu trúc của chúng và hệ số an toàn bùng nổ đến áp suất làm việc 4:1 chi phối các thông số kỹ thuật uốn ống sắt.
SAE J1273: Các phương pháp hay nhất để lắp ráp ống thủy lực, bao gồm việc lắp đặt ống sắt, xác nhận độ uốn và các tiêu chí kiểm tra.
DIN EN 853/857/856: Các tiêu chuẩn tương đương của Châu Âu bao gồm các kết cấu dây bện và ống gia cố dạng xoắn ốc, với dãy kích thước ống nối tương ứng.
ISO 8434: Tiêu chuẩn quốc tế về phụ kiện ống kim loại, được tham chiếu trực tiếp khi Lắp ráp ống thủy lực kết nối với các thành phần đầu ống.
Khi tìm nguồn cung ứng từ một Nhà sản xuất Ferrule thủy lực , luôn yêu cầu tài liệu xác nhận xem vòng đệm được xác nhận theo dòng tiêu chuẩn nào, chứ không chỉ đơn thuần là nó được sản xuất theo tiêu chuẩn nào. Vòng đệm được sản xuất theo dung sai SAE vẫn có thể không đạt được quá trình xác nhận lắp ráp nếu nó chưa được thử nghiệm như một phần của hệ thống uốn với ống và khớp nối tương ứng.
Lựa chọn đúng Kích thước Ferrule thủy lực yêu cầu biết ba số đo: kích thước thanh ngang ống (đường kính trong tăng dần 1/16"), dãy ống (xác định đường kính ngoài và độ dày thành) và dãy phụ kiện bạn đang sử dụng. Ba biến này cùng xác định đường kính bên trong (ID), đường kính ngoài (OD) và chiều dài của ống nối — không có biến nào trong số đó có thể được ước tính chỉ từ một phép đo duy nhất.
Tham chiếu kích thước đầu gia cố thông thường (SAE 100R2 AT — Non-Skive)
Kích thước vòi Dash
ID ống (mm)
ID vòng sắt (mm)
Ferrule OD (mm)
Chiều dài Ferrule (mm)
WP tối đa (thanh)
-04
6.4
14.6
20.2
22.0
400
-06
9.5
18.8
25.2
25.5
350
-08
12.7
22.5
30.0
28.6
275
-10
15.9
27.5
35.5
32.0
215
-12
19.1
32.2
41.2
36.5
215
-16
25.4
40.6
51.0
42.0
180
Bảng 2: Kích thước ống nối tiêu biểu cho ống SAE 100R2 AT (cụm không trượt). Kích thước thực tế thay đổi tùy theo thông số kỹ thuật uốn của nhà sản xuất - luôn kiểm tra dựa trên bảng uốn được công bố cho tổ hợp ống và khớp nối cụ thể của bạn.
Hình 3: Tiến trình đường kính ngoài của ống gia cố trên các kích thước gạch ngang SAE 100R2 AT. Sự tăng trưởng OD phi tuyến tính phản ánh sự gia tăng kết hợp giữa độ dày thành ống và khối cốt thép khi đường kính trong tăng. Điều này có nghĩa là việc định cỡ ống nối chỉ bằng ID ống là không đủ — cả chuỗi ống và đường kính ngoài đều phải được xác nhận để chọn đường kính ngoài của ống nối chính xác cho khuôn uốn.
Quy trình uốn ống thủy lực: Từng bước
các uốn ống thủy lực quy trình chuyển đổi các bộ phận riêng lẻ — ống mềm, khớp nối và ống nối — thành một cụm áp suất đã được xác nhận. Mỗi bước có một dung sai xác định; lỗi trong bất kỳ bước nào của hỗn hợp và có thể dẫn đến các cụm lắp ráp vượt qua kiểm tra bằng mắt nhưng lại bị hỏng dưới áp suất theo chu kỳ. Trình tự sau đây áp dụng cho các cụm ống nối không trượt, đại diện cho phần lớn khối lượng sản xuất tại xưởng và hiện trường.
Ống cắt theo chiều dài: Sử dụng máy cưa ống hoặc máy cắt quay chuyên dụng - không bao giờ sử dụng máy mài góc hoặc cưa sắt vì chúng tạo ra các mảnh vụn làm nhiễm bẩn bộ phận lắp ráp. Mặt cắt phải vuông góc trong phạm vi 1° để đảm bảo vị trí ống nối nhất quán.
Vị trí Ferrule: Trượt vòng sắt qua đầu ống đến độ sâu chèn chính xác được đánh dấu trên thân ống nối. Mặt bích ống nối phải ngang bằng hoặc trong khoảng 1 mm tính từ đầu cắt ống.
Lắp lắp: Chèn thân ống nối vào lỗ ống đến dấu chèn. Lực cản phải nhất quán - lực quá mạnh cho thấy kích thước khớp nối sai; không có điện trở cho thấy ống hoặc khớp nối có kích thước nhỏ.
Lựa chọn khuôn và thiết lập máy uốn: Chọn bộ khuôn phù hợp với OD ống nối cho tổ hợp ống và khớp nối cụ thể. Đặt đường kính uốn theo bảng thông số uốn của nhà sản xuất — không phải bằng ước tính trực quan.
Uốn: Đặt cụm khuôn vào vị trí đồng tâm trong bộ khuôn và kích hoạt máy uốn. Đường kính uốn mục tiêu phải đạt được trong phạm vi ± 0,1 mm so với giá trị được chỉ định. Đo bằng máy đo đường kính uốn chuyên dụng ngay sau khi uốn.
Kiểm tra và đánh dấu: Kiểm tra độ đồng đều của ống sắt bị uốn, xác nhận đường kính uốn nằm trong thông số kỹ thuật, kiểm tra vết nứt của ống sắt hoặc độ lệch của khớp nối và đánh dấu cụm lắp ráp bằng ngày, người vận hành và đường kính uốn để truy nguyên.
Hình 4: Mối quan hệ giữa độ lệch đường kính uốn và độ bền kéo của cụm ống đại diện -08. Độ bền kéo tối đa đạt được ở đường kính uốn mục tiêu đã chỉ định; sai lệch theo một trong hai hướng - uốn quá mức hoặc uốn quá mức - làm giảm đáng kể độ bền giữ. Độ uốn dưới -3% làm giảm độ bền kéo khoảng 80% so với mức đỉnh, điều này giải thích tại sao việc đo đường kính nếp gấp là không thể thương lượng trong mọi dây chuyền sản xuất.
Các vấn đề thường gặp khi lắp ráp ống thủy lực và cách tránh chúng
Phân tích lỗi hiện trường của cụm ống thủy lực xác định một cách nhất quán một danh sách ngắn các nguyên nhân gốc rễ. Hiểu được các dạng lỗi này cho phép các nhóm mua sắm và bảo trì thực hiện các biện pháp kiểm soát phòng ngừa thay vì thay thế mang tính phản ứng.
Hình 5: Phân bổ nguyên nhân cốt lõi trong các lỗi lắp ráp ống thủy lực dựa trên dữ liệu bảo trì tổng hợp. Nguyên nhân hàng đầu - kết hợp sai ống nối hoặc khớp nối - hoàn toàn có thể ngăn ngừa được thông qua việc khớp thành phần phù hợp ở giai đoạn đặc điểm kỹ thuật. Cùng với nhau, hai nguyên nhân hàng đầu (ren không khớp và đường kính uốn không chính xác) chiếm chính xác một nửa số lỗi lắp ráp, củng cố tầm quan trọng của các thông số kỹ thuật uốn đã được xác nhận đối với các phương pháp lắp ráp đặc biệt.
Biện pháp phòng ngừa theo chế độ lỗi
Ferrule/lắp không khớp: Triển khai hệ thống đặt hàng dựa trên số bộ phận liên kết kích thước bảng điều khiển ống, dãy phụ kiện và số bộ phận ống nối trong một danh mục vật liệu. Không bao giờ cho phép thay thế vòng sắt tại hiện trường bằng hình thức bên ngoài hoặc OD gần đúng.
Đường kính uốn không chính xác: Hiệu chỉnh máy đo độ uốn khi bắt đầu mỗi ca, ghi lại đường kính uốn cho mỗi cụm lắp ráp và đặt khoảng chấp nhận đạt/không đạt là ±0,1 mm xung quanh mục tiêu đã chỉ định.
mài mòn ống: Chỉ định vỏ ngoài chống mài mòn (được xếp hạng MSHA hoặc ISO 6945) trong môi trường định tuyến có tiếp xúc bằng kim loại và lắp đặt bộ bảo vệ ống bọc tại các điểm tiếp xúc.
Chất lỏng không tương thích: Ghép vật liệu ống bên trong với chất lỏng xử lý — nitrile (NBR) cho dầu mỏ, EPDM cho nước/glycol, FKM/Viton cho este tổng hợp và este photphat — và xác minh tính tương thích ở nhiệt độ vận hành tối đa.
Ứng dụng công nghiệp cho ống bọc và ống bọc thủy lực
Tay áo ống thủy lực và ống nối đóng vai trò là xương sống cấu trúc của hệ thống năng lượng chất lỏng trong nhiều ngành công nghiệp. Mỗi lĩnh vực đặt ra các yêu cầu riêng biệt về định mức áp suất, vật liệu, độ sạch và tài liệu - và thông số kỹ thuật của ống nối phải phù hợp với các yêu cầu này một cách chính xác như các lựa chọn ống và phụ kiện.
Thiết bị xây dựng và khai thác mỏ: Các ứng dụng áp suất cao, chu kỳ cao (250–420 bar) trong môi trường mài mòn. Ống SAE R2 và R15 có ống nối bằng thép cacbon, thường yêu cầu mức chống cháy MSHA. Khối lượng lắp ráp có thể đạt tới hàng trăm chiếc trên mỗi máy mỗi năm do chu kỳ thay thế hao mòn.
Dầu khí ngoài khơi: Nhu cầu ứng dụng dưới biển và trên cùng Ferrules thủy lực bằng thép không gỉ (316L hoặc song công) với khả năng truy xuất nguồn gốc nguyên liệu đầy đủ và chứng nhận kiểm tra của bên thứ ba. Áp suất làm việc có thể đạt tới 700 bar trên đường điều khiển, đòi hỏi ống mềm đa xoắn ốc với cụm ống sắt kiểu skive.
Máy móc nông nghiệp: Phạm vi ứng dụng rộng rãi từ đường hồi áp áp suất thấp (15–50 bar) đến mạch thực hiện áp suất cao (280 bar). Các ống nối không trượt trên ống SAE R1 và R2 là tiêu chuẩn; Lớp vỏ ngoài chống tia cực tím ngày càng được chỉ định do chu kỳ tiếp xúc ngoài trời kéo dài.
Chế biến dược phẩm và thực phẩm: Cấp vệ sinh Phụ kiện ống thủy lực với các ống nối không gỉ 316L, thường có hợp chất ống bên trong tuân thủ FDA và hình dạng vòng đệm không có kẽ hở. Tài liệu truy xuất nguồn gốc và chứng chỉ vật liệu (3.1 theo EN 10204) thường là các yêu cầu theo hợp đồng.
Hàng không vũ trụ và quốc phòng: Áp dụng các tiêu chuẩn MIL-spec hoặc AS-series, với quá trình kiểm tra chất lượng uốn nghiêm ngặt bao gồm nổ, đạp xung và độ linh hoạt ở nhiệt độ thấp. Các ống nối titan và niken hợp kim cao được sử dụng trong các hệ thống thủy lực máy bay trong đó trọng lượng là một hạn chế về thiết kế.
Luyện kim và sản xuất thép: Môi trường nhiệt độ cao (nhiệt độ môi trường lên tới 150°C) với chất lỏng chống cháy (ester photphat hoặc nước-glycol). Ống ống bên trong FKM bằng thép cacbon mạ niken hoặc ống nối không gỉ, được đánh giá để hoạt động liên tục ở nhiệt độ cao.
Câu hỏi thường gặp về ống thủy lực
Câu hỏi 1: Tôi có thể tái sử dụng ống nối ống thủy lực sau khi tháo nó ra không?
Không. Sau khi ống nối đã được uốn, biến dạng dẻo sẽ tồn tại vĩnh viễn và hình dạng bên trong bị thay đổi. Việc cố gắng uốn lại một ống nối đã qua sử dụng sẽ không tái tạo lại hình dạng uốn ban đầu, dẫn đến việc lắp ráp có độ bền kéo và khả năng duy trì áp suất không thể đoán trước. Ferrules là thành phần sử dụng một lần; luôn sử dụng ống nối mới cho mỗi cụm lắp ráp, bao gồm cả việc làm lại đầu ống bị uốn trước đó.
Câu hỏi 2: Vòng nối ống thủy lực và ống bọc ống thủy lực có giống nhau không?
Có - các điều khoản ống nối thủy lực và tay áo ống thủy lực đề cập đến cùng một thành phần trong hầu hết các ngữ cảnh. "Ferrule" là thuật ngữ phổ biến trong môi trường tiêu chuẩn SAE và Bắc Mỹ, trong khi "ống bọc" được sử dụng phổ biến hơn ở Châu Âu (tiêu chuẩn DIN) và một số thị trường Châu Á. Cả hai đều mô tả vòng đệm kim loại hình trụ được uốn cong trên đầu ống để giữ khớp nối. Một số nhà cung cấp phân biệt "ống bọc" là đề cập cụ thể đến lớp vỏ bảo vệ bên ngoài trên thân ống, vì vậy cần xác nhận thuật ngữ khi đặt hàng trên phạm vi quốc tế.
Câu hỏi 3: Làm thế nào để tôi biết ống nối uốn của tôi bị uốn quá mức hay bị uốn quá mức?
các only reliable method is to measure the finished crimp diameter with a calibrated crimp gauge or outside micrometer and compare it against the manufacturer's crimp specification table. Visually, an under-crimped assembly may show the ferrule slightly loose on the hose after crimping. An over-crimped ferrule may show surface cracking on the ferrule wall or visible deformation of the fitting body. Neither visual check is a substitute for dimensional measurement — accept or reject assemblies based on the measured crimp diameter, not appearance alone.
Câu hỏi 4: Sự khác biệt giữa vòng đệm skive và non-skive là gì - và tôi nên chọn loại nào?
Vòng đệm Skive yêu cầu tước vỏ ngoài của ống trước khi lắp ráp, tạo ra sự tiếp xúc trực tiếp giữa vòng đệm và phần gia cố dây. Chúng được ưu tiên sử dụng cho áp suất trên 420 bar và cho các kết cấu ống đa xoắn ốc (R9, R12, R13). Ferrules không Skive uốn trên nắp ống còn nguyên vẹn và phù hợp với áp suất lên tới khoảng 420 bar trên ống bện dây đơn và đôi (R1, R2, R16, R17). Đối với hầu hết các ứng dụng tại xưởng và hiện trường dưới 420 bar, loại không trượt là lựa chọn thiết thực do lắp ráp nhanh hơn và yêu cầu đào tạo người vận hành thấp hơn. Đối với các ứng dụng áp suất cao hoặc quan trọng, hãy xác nhận loại chính xác bằng bảng thông số kỹ thuật của nhà sản xuất ống và phụ kiện.
Câu hỏi 5: Ống nối thủy lực bằng thép không gỉ có yêu cầu cài đặt uốn khác với thép cacbon không?
Ferrules thủy lực bằng thép không gỉ thường yêu cầu lực uốn cao hơn so với các ống nối bằng thép cacbon có cùng kích thước, vì thép không gỉ có cường độ chảy cao hơn và cứng lại nhanh hơn trong quá trình biến dạng. Đường kính uốn mục tiêu vẫn giữ nguyên - nó được xác định bởi cấu trúc ống mềm chứ không phải vật liệu ống nối - nhưng máy uốn phải có khả năng tạo ra đủ lực trong toàn bộ hành trình. Luôn xác minh rằng công suất định mức của thiết bị uốn của bạn bao gồm các ứng dụng ống nối không gỉ ở kích thước ống bạn định lắp ráp và xác nhận lại đường kính uốn sau khi chuyển đổi vật liệu, vì hiệu chuẩn máy có thể trôi theo chu kỳ tải cao hơn.
Câu hỏi 6: Tôi có thể sử dụng ống nối từ một nhà sản xuất với ống mềm và phụ kiện của nhà sản xuất khác không?
Về mặt kỹ thuật, điều này có thể thực hiện được trong một số trường hợp nhưng mang lại rủi ro đáng kể. Dung sai ID ống nối, độ dày thành và chiều dài được tối ưu hóa như một phần của hệ thống phù hợp với đường kính ngoài của ống cụ thể và hình dạng thân ống nối. Việc trộn các bộ phận từ các nhà sản xuất khác nhau mà không có thông số kỹ thuật uốn được xác nhận sẽ gây ra sự không chắc chắn về mục tiêu đường kính uốn và hiệu suất kéo đứt. Nếu việc sử dụng giữa các nhà sản xuất là điều không thể tránh khỏi thì cụm lắp ráp phải được kiểm tra theo tiêu chuẩn SAE hoặc ISO hiện hành — thử nghiệm nổ, thử nghiệm xung và kéo ra — trước khi đưa vào sử dụng. Chỉ dựa vào sự tương tự về chiều không phải là cơ sở kỹ thuật được chấp nhận để phê duyệt.